欢迎您光临常州凌科自动化科技有限公司!
 全国热线:13961122002专业维修工控设备、机器人、仪器仪表、半导体
凌科
专业维修服务公司
全国热线:13961122002专业维修工控设备、机器人、仪器仪表、半导体
发那科数控系统无法启动故障维修早知道:发那科(FANUC)数控系统是全球机床行业占有率最高的控制系统,产品线覆盖从经济型到全功能五轴联动的各个层级。数控系统通过CNC主板执行加工程序运算、插补和逻辑控制,通过伺服驱动器驱动机床各轴运动,通过操作面板实现程序编辑、参数设置、手动操作和报警查询,其系统能否正常启动直接关系到整台机床的可用性。无法启动会造成整线停产,应及时处理并防止故障扩大,避免盲目更换主板造成误判和经济损失。
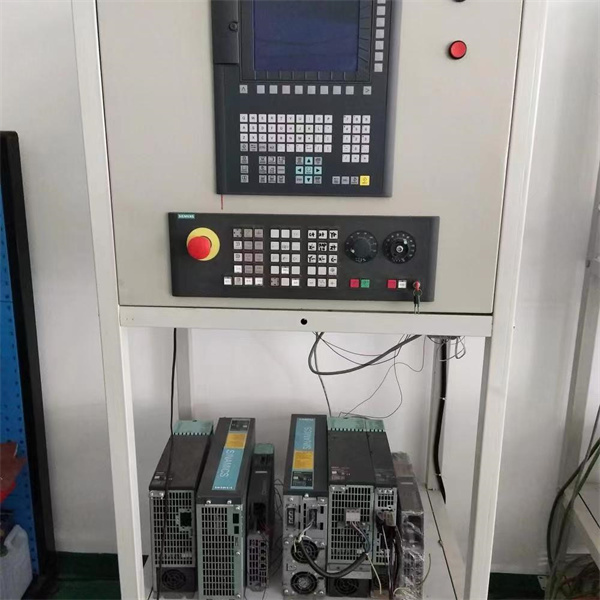
排查发那科数控系统无法启动故障,宜按照先外部电源与供电回路、再CNC主板与核心硬件、再存储与引导电路、最后外围模块与连接链路,结合目视检查、LED状态灯、系统报警代码、万用表测量和替换法逐步缩小范围。首先确认故障现象,记录无法启动的具体表现(完全无显示/有显示但卡住/显示报警代码/反复重启)、CNC主板上LED指示灯状态(如7段LED显示的数字或字母)、操作面板指示灯(POWER、READY、ALARM灯状态)、故障前有无操作(如更换电池、搬运机床、雷雨后、参数修改、清洁)、系统型号和使用年限、近期维修记录。不同现象对应不同原因,排查前应先区分,避免盲目拆卸。
第一步:检查外部电源与供电回路。 用万用表测量主电源输入端子电压(三相AC 200~230V,相间平衡偏差<5%);检查输入断路器/空气开关状态(是否跳闸,复位后是否再次跳闸);检查控制电源DC 24V输出(测量CNC主板供电端应有DC 24V±10%);检查电源模块(PSM)状态灯(如STATUS LED颜色:绿色正常、红色故障);检查电源模块内部保险丝(用蜂鸣档测量通断);检查急停回路(测量急停按钮触点通断、急停继电器线圈电压和触点状态);检查硬限位开关(确认未被压下);检查控制变压器输出。若电源正常,进入第二步。
第二步:检查CNC主板与核心硬件。 打开电柜门,观察CNC主板状态(有无烧黑区域、电容鼓包漏液、元件炸裂、PCB变色、电池漏液痕迹);观察主板上的状态LED(如7段数码管显示代码:”1″表示CPU正常、”2″表示FROM检查、”3″表示SRAM检查、”4″表示I/O Link、”5″表示FSSB、”6″表示PMC、”8″表示系统软件、”9″表示参数,具体以系统型号手册为准);测量CPU核心电压(DC 3.3V/5V/1.8V等);测量晶振频率(用示波器或频率计,应有稳定波形);检查散热风扇(是否转动、有无异响或卡死);检查主板保险丝和限流电阻;检查PCB表面(有无粉尘导电桥、切削液残留、潮湿凝露)。若主板有明显损坏,修复或更换主板。
第三步:检查存储与引导电路。 检查锂电池电压(用万用表测量,正常应≥3.0V,低于2.6V需更换);检查FROM/SRAM模块(存储卡或板卡)安装状态(重新拔插,清洁金手指,确保完全插入锁紧);检查电池漏液情况(若有漏液需清洁腐蚀区域并更换电池座);尝试清除SRAM数据并重新加载备份(通过系统引导模式或CF卡恢复);检查引导跳线设置;若有条件,用同型号正常存储模块替换测试。排查时可用备份参数恢复辅助判断。
第四步:检查外围模块与连接链路。 检查I/O Link电缆连接(重新插拔,确认接头锁紧);检查I/O单元状态灯(POWER、RUN灯);检查FSSB光纤连接(清洁光纤端面,检查弯曲半径>30mm,用红光笔检查通断);检查LCD/MDI单元排线(重新插拔,确认无松动);检查操作面板按键(有无卡键或进水);检查外部I/O信号(确认机床侧X信号满足启动条件);断开非必要外围模块(逐一断开I/O单元、通信板等,排除单个模块故障影响整体启动)。排查时应做好测量数据记录。
排查过程中应注意安全,数控系统电柜内存在三相AC 200V高压、DC母线高压(约DC 300V)和大电流功率器件,操作前应断开主电源并等待电容放电(至少5分钟);CNC主板为精密多层PCB,操作时应佩戴防静电腕带;禁止在带电状态下插拔主板模块、存储卡或连接电缆;电池更换应在系统通电状态下进行(防止SRAM数据丢失)或提前备份参数;操作前拍照记录所有接线和模块位置。
针对外部电源与供电回路问题,恢复主电源供电(合上跳闸的断路器、修复接线端子、更换熔断的保险丝——选用同规格延时保险丝,查明短路原因后再更换);修复电源模块(更换内部损坏的保险丝、整流器件、开关管、变压器或滤波电容);更换失效的DC 24V控制电源适配器(选用工业级开关电源,功率留30%余量);修复急停回路(更换卡住的急停按钮、修复急停继电器线圈或触点、处理短路的急停链路);纠正接线错误(按电气原理图重新接线);加装输入浪涌保护器和三相缺相保护器;修复控制变压器。修复后输入电压正常、电源模块输出稳定。
针对CNC主板与核心硬件问题,修复或更换损坏的主板元件(更换鼓包漏液的电解电容、修复PCB烧断铜箔走线、补焊虚焊的BGA/贴片元件——BGA返修需专业设备和技能);更换失效的散热风扇(选用同规格原厂风扇,确保风量和安装尺寸匹配);修复受潮PCB(用无水乙醇清洗并烘干,涂覆三防漆防护);更换损坏的电源管理IC和保险丝;若主板CPU或核心芯片损坏严重无法修复,需更换CNC主板组件(注意新主板需重新烧写系统软件和加载参数)。修复后主板状态灯正常、CPU运行稳定。
针对存储与引导电路问题,更换耗尽的锂电池(选用发那科原厂或指定型号电池,更换时系统需保持通电或提前备份参数);重新插拔并清洁FROM/SRAM模块(用橡皮擦清洁金手指,确保完全插入);恢复系统软件和参数(通过CF卡或RS232从备份恢复系统软件、梯形图、PMC参数、CNC参数和加工程序);更换损坏的FROM/SRAM芯片或存储卡;修复电池漏液腐蚀区域(清洁并补焊受损引脚);重新配置引导跳线;若SRAM数据完全丢失,需从最近一次有效备份完整恢复。修复后系统自检通过、参数校验正常。
针对外围模块与连接链路问题,修复I/O Link通信(更换断裂的通信电缆、重新制作接头、纠正接线错误);修复I/O单元(更换损坏的I/O模块或整个I/O单元);清洁FSSB光纤端面(用无水乙醇和无尘棉签清洁,确保弯曲半径>30mm);修复LCD/MDI连接(重新插拔排线、更换损坏的排线或LCD屏幕);修复操作面板(更换卡键的薄膜按键或整个面板);排除外部I/O异常(处理短路的限位开关、修复异常的外部继电器);断开或移除故障的扩展通信板。修复后各模块通信正常、系统完整启动。
修复完成后应进行验证,确认所有维修操作后,先不连接机床执行空载上电测试(观察CNC主板状态灯正常、LCD屏幕显示正常启动画面、操作面板按键响应、系统无报警);检查系统启动流程(应正常进入操作界面,显示当前坐标系、模态状态);检查参数完整性(对比备份参数确认无丢失);进行I/O Link通信测试(确认I/O单元连接正常、输入输出信号可读写);连接伺服驱动器进行FSSB通信测试(确认光纤链路正常、伺服准备就绪);带机床测试(执行手动模式各轴移动、M/S/T功能测试、运行简单加工程序验证完整功能);连续运行观察(建议运行2小时以上,监控系统稳定性和内部温度);记录维修过程。试机时应有人值守,备好应急断电措施。
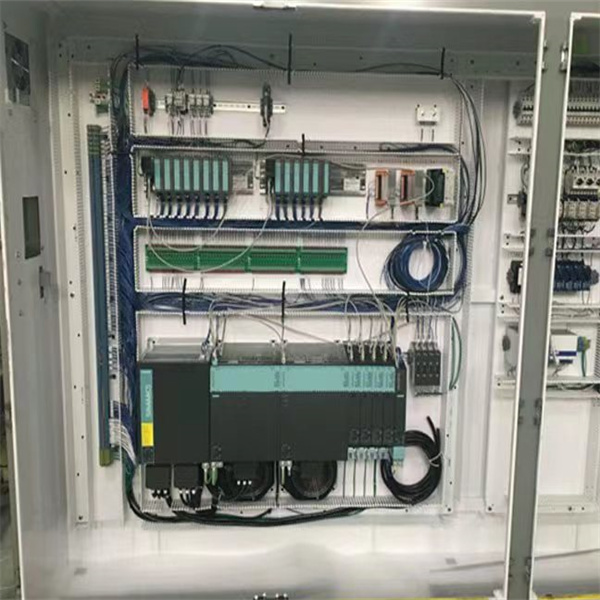
发那科数控系统无法启动故障的根治,关键在于按照先外部电源与供电回路、再CNC主板与核心硬件、再存储与引导电路、最后外围模块与连接链路的顺序逐项排查,结合LED状态灯、报警代码、电压测量和替换法准确锁定成因并规范处理,同时落实周期性保养、供电管理、存储保护和环境控制。
 公司新闻
 行业资讯