欢迎您光临常州凌科自动化科技有限公司!
 全国热线:13961122002专业维修工控设备、机器人、仪器仪表、半导体
凌科
专业维修服务公司
全国热线:13961122002专业维修工控设备、机器人、仪器仪表、半导体
雅马哈伺服驱动器自动重启故障维修小窍门:雅马哈(YAMAHA)伺服驱动器在工业机器人、点胶平台、贴片/组装设备、传送分度、视觉定位平台里用得很多,负责电机使能、位置/速度/力矩闭环、编码器反馈处理和与上位控制器通信。自动重启是现场很烦的一类故障:不是彻底报死,而是跑着跑着自己断电再上电、报警闪一下又回准备状态、隔几分钟复位一次,设备动作丢原点、上位报通信超时、机器人撞软限位、产线节奏全乱。
雅马哈伺服驱动器自动重启可归为主电与控制电源、负载与机械、电机与编码器、参数与通信、控制板与功率板五类。工业现场里,相当比例自动重启不是“放大器脑死”,而是电网波动、直流控制电源纹波大、再生能量回灌、抱闸卡滞让电机堵转、编码器线受变频器耦合后位置飞点,最后驱动器自我保护重启。高温、粉尘、长期高加减速、频繁正反转、控制柜密排安装会把这些隐患放大。
主电与控制电源方面,单相 200V/三相 200V 伺服对输入电压很敏感,上游变压器带载跌落、C14/C20 端子烧黑、输入空开/漏保误跳、前端变频器制动回馈串进同一母线,都会让直流母线电压越过欠压/过压阈值,控制 MCU 复位。更隐蔽的是控制电源:很多雅马哈控制器/驱动器有 24V 控制电和主功率电分开设计,24V 开关电源老化、端子氧化、磁珠裂纹,会让面板灯闪一下、使能继电器释放、再自启。维修圈里也常见前级压敏电阻雷击后未击穿但漏电流增大、母线电容被持续消耗,导致频繁欠压重启。
负载与机械方面,自动重启常是“过载保护在自救”。导轨缺油、联轴器偏心、同步带绷太死、丝杠副进入金属屑、轴承锈死、抱闸没完全打开就给转矩,电机会堵转过流,驱动器过流/过热/过载计数到门槛就切使能再尝试复位。若机械越热越卡,设备就“上午稳、下午重启”;若一加速就重启,多是惯量比过大、增益太高、负载突变。抱闸型电机抱闸触点/继电器粘连或释放延时,也会让驱动器以为电机不转却给力矩,触发保护重启。
电机与编码器方面,U/V/W 动力线破皮对地、相间阻值不平衡、编码器线屏蔽层破、A/B/Z 差分信号被变频器耦合、电池备份掉电导致绝对编码器计数漂移,都会让位置环算出巨大偏差,伺服进入“位置误差过大→报警→自动复位→再跑→再飞点”的死循环。振动导致编码器接头金手指氧化、拖链里线芯内部断股,比接口松更常见;修起来不是换电机,是先查拖链线和屏蔽接地。
参数与通信方面,雅马哈控制器和驱动器之间走脉冲、MECHATROLINK、EtherCAT 等链路;上位心跳丢、电子齿轮比被改错、软限位和机械原点不一致、增益/滤波时间常数乱调、EEPROM 在写入时断电导致参数帧损坏,都会让控制任务异常后重启。有的机型固件 Bug 在某种加减速曲线下看门狗超时,表现也是“不定时刻自动重启、报警一闪而过”。这类故障断电久一点又正常,很容易误判成电源问题。
控制板与功率板方面,控制板电源管理 IC 周边 0.1μF 去耦电容震裂、启动电阻变值、电解电容鼓包漏液、IGBT 驱动光耦热稳定性差、电流采样电阻阻值漂移,会让驱动器在温度上来或电流一大时复位。功率板 IGBT 轻微漏电、再生晶体管短路、制动电阻断线使再生能量无处去,也会触发过压保护后重启。硬件微缺陷万用表测不出,要示波器看 5V/3.3V 电源轨毛刺、驱动脉冲上升沿、母线电压纹波。
自动重启排查宜“先抓重启瞬态,再分层隔离”:别只听客户说“它自己重启”。第一步记现象:重启前有无报警代码(过压/欠压/过流/过载/编码器/位置误差)、风扇是否停转、24V 指示灯是否闪、上位是否报通信丢失、是固定周期重启还是一动作就重启。
先查主电与控制电源:万用表测输入 L1/L2/L3 或单相 200V 空载/满载电压,带载跌出规格先查前端电源;示波器抓直流母线和 24V 控制电纹波,看重启瞬间电压是否先掉/先冲。把驱动器临时接独立工业电源、控制 24V 单独供,若不再重启,原柜共线和开关电源是主因。输入端子烧黑、漏保和变频器同柜、控制电从变频器辅助电源取电,都是典型坏味道。
再查负载与机械:断电松联轴器手盘电机轴,感受卡滞/异响/分段阻力;量电机三相 U/V/W 对地绝缘和相间阻值,三相阻值应基本平衡、对地绝缘应大于 10MΩ。抱闸电机测抱闸线圈电压和释放行程,没松开就给转矩必重启。机械越跑越热越重启,先修导轨/轴承/皮带,不调增益掩盖问题。
接着查电机与编码器:编码器屏蔽层单点接地、拖链段剖开看线皮,A/B 相用示波器看差分幅值和毛刺;电机 30rpm 手动转时 A/B 相脉冲应干净、无 50mV 以上尖峰。绝对编码器电池电压低先换电池再做零位;把故障电机换到同型号好驱动器上,故障跟电机走就是电机/编码器,留在驱动器就是驱动板/控制板。
再查参数与通信:读报警历史、通信丢帧计数、位置误差峰值、再生负载率;对比上次正常参数备份,重点核电子齿轮比、行程限制、增益、加减速、零位偏移、通信周期、终端电阻。MECHATROLINK/EtherCAT 节点掉线、终端电阻没接、网线和动力线同槽,都会让控制任务被看门狗掐掉重启。参数乱就回滚备份,不拿产线调增益试参数。
最后查控制板与功率板:看电容鼓包、芯片焦痕、IGBT 热态漏电;示波器抓 5V/3.3V 电源轨,重启前若有几十 mV 毛刺/跌落,查电源管理 IC 和去耦电容;驱动脉冲上升沿明显变缓,查光耦/驱动 IC;热风枪 80℃ 烘控制板故障复现,就是热稳定性失效。功率级别别带电戳母线,断开电池和主电、等电容放电再测。
主电与控制电源类:输入空开跳、插头烧黑换原厂线头和工业连接器;电网波动加伺服专用稳压/电抗器/EMI 滤波器,不把伺服和焊机、变频器、制动电阻放同一相。24V 控制电源老化换工业级宽压电源,端子氧化重压接线鼻、涂防氧化膏。前级压敏电阻漏电流大就换浪涌防护组件,母线电容鼓包成组换,不单补一颗。修完用示波器看满载 5 分钟,24V 纹波和母线电压不越界再投用。
负载与机械类:导轨补油、换轴承、调同步带张力、校联轴器同心;抱闸继电器触点烧蚀换继电器,抱闸延时参数和机械释放时间匹配。过载重启别只把额定电流调大,先算负载惯量比,惯量比过大就加减速斜坡、降加速度、改传动比或换大机座。修完先空载运行、再半载、再满载,记录重启间隔是否从 5 分钟变 8 小时。
电机与编码器类:动力线破皮换双屏蔽伺服线,编码器线走独立拖链槽、屏蔽层单端接地;电池备份低于规格换编码器电池,绝对零位重新校准并写参数备份。A/B 相毛刺大加磁环、缩短编码器线、远离变频器输出;电机三相对地漏电先烘干/换电机,不拿绝缘 2MΩ 的电机硬跑。替换法确认故障源后再换件,别电机和驱动器一起买。
参数与通信类:回滚上一版正常参数,电子齿轮比/行程/增益回到设备原始调试单;通信节点号、波特率、周期、终端电阻按雅马哈手册对齐。MECHATROLINK/EtherCAT 电缆换双屏蔽,动力线和信号线分槽≥20cm;上位心跳超时加“通信丢失禁止自动使能”逻辑,避免重启后盲动撞机。固件有已知看门狗问题就刷原厂同型号固件,不跨型号刷。
控制板与功率板类:0.1μF 去耦电容震裂、启动电阻变值、电源管理 IC 热漂,交板卡维修点重焊/换料;IGBT 驱动光耦 AM26LS32 类接收器热稳定性差就换原厂件。IGBT 轻微漏电、再生晶体管短路、制动电阻断线,先修再生回路再上主电;EEPROM 参数帧损坏用厂家软件重下参数并校准零位。修完做绝缘电阻 500V 档>5MΩ、假负载输出、低速 30rpm 编码器幅值、满载 24 小时三关再交产线。
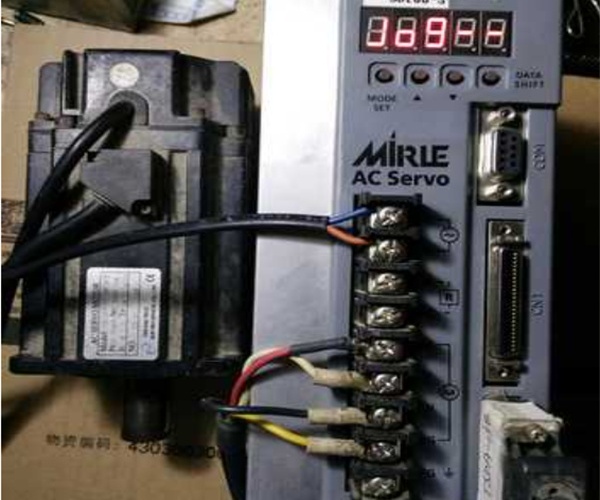
雅马哈伺服驱动器自动重启的根治,关键不是“重启就复位、复位不行就换机”,而是先抓住重启前一瞬:是电压先掉、温度先上来、位置先飞点、通信先丢帧,还是控制板电源轨先起毛刺。现场七成自动重启落在输入电源纹波、机械过载/抱闸卡滞、编码器线干扰、参数被改乱;剩下才是去耦电容震裂、光耦热漂、IGBT 漏电、EEPROM 写坏。
 公司新闻
 行业资讯